อินเตอร์เฟซซอฟต์แวร์
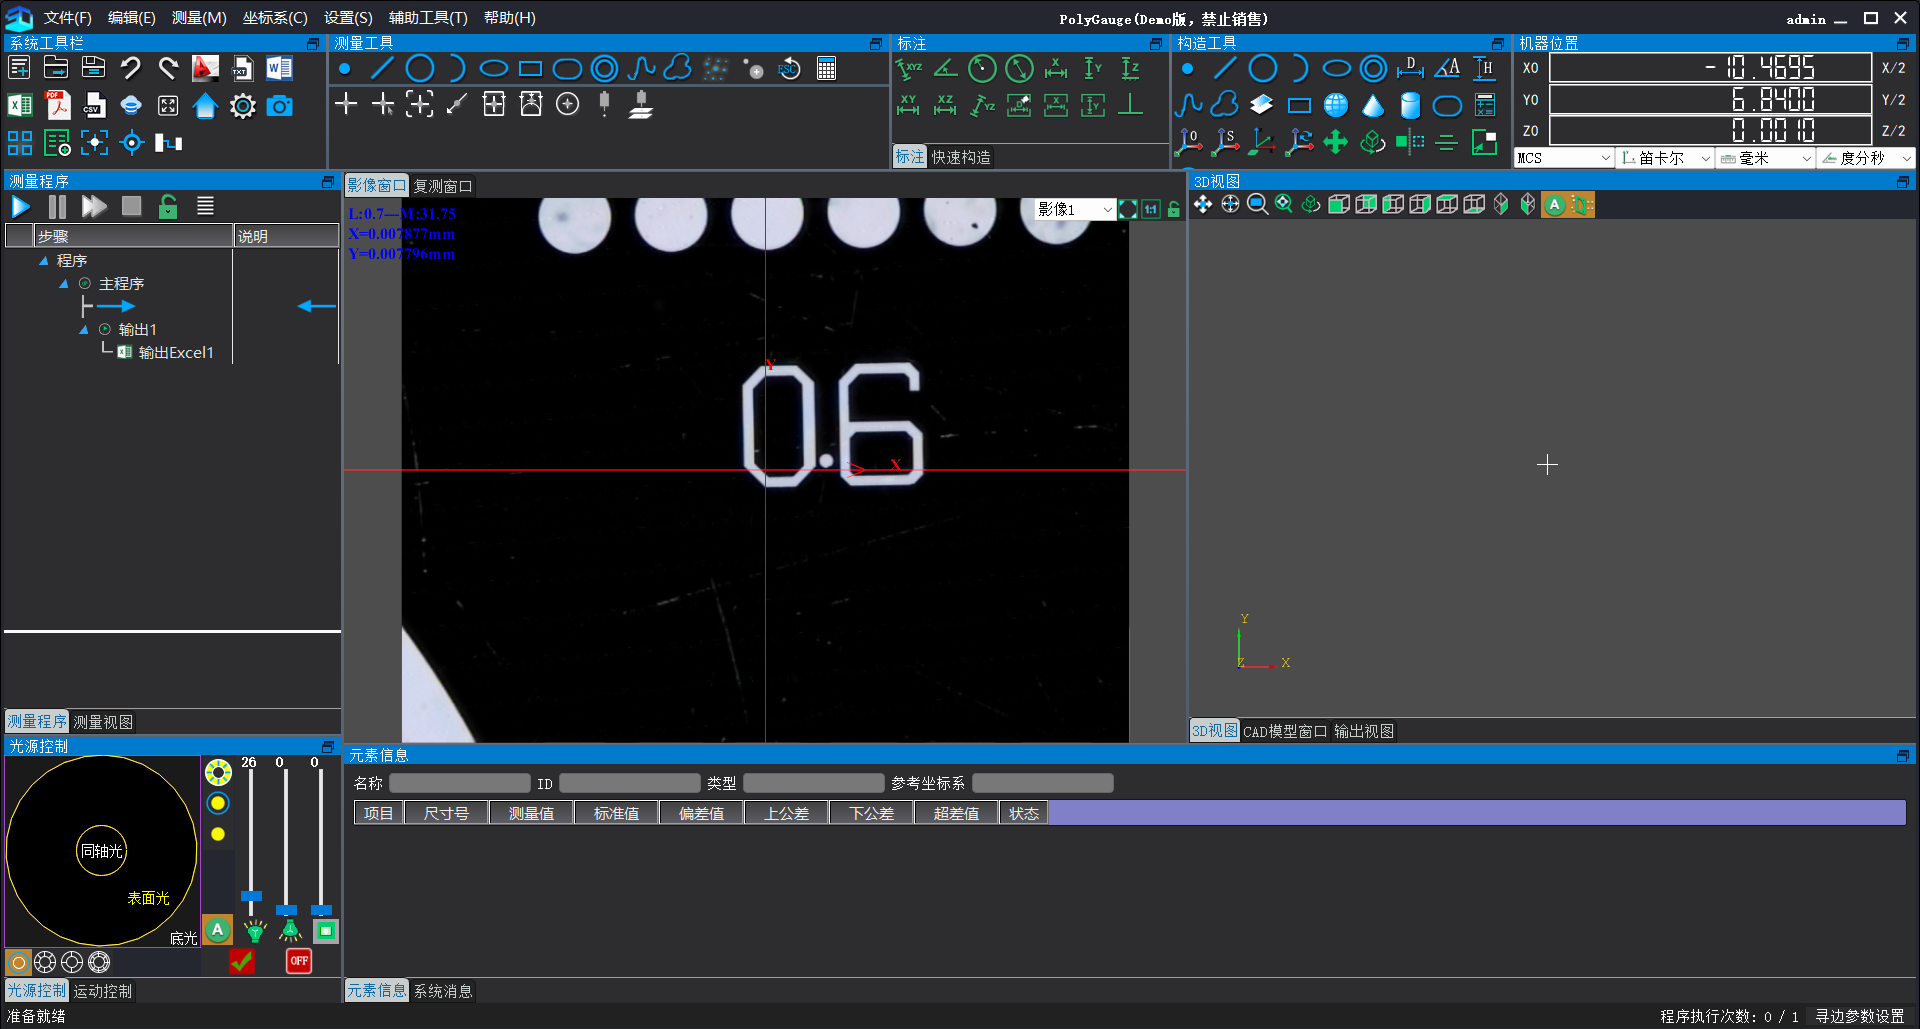
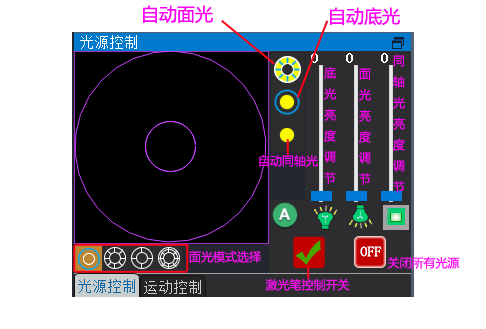
การควบคุมแหล่งกำเนิดแสง
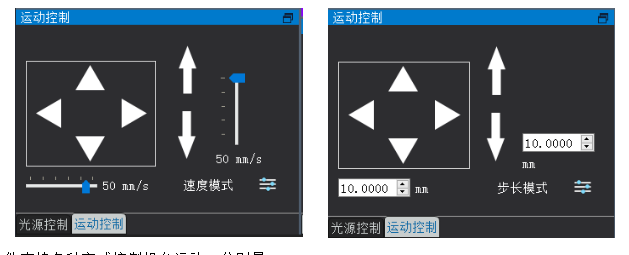
การควบคุมมอเตอร์
การวัดแบบกลุ่มและสร้างการวัดเทมเพลต
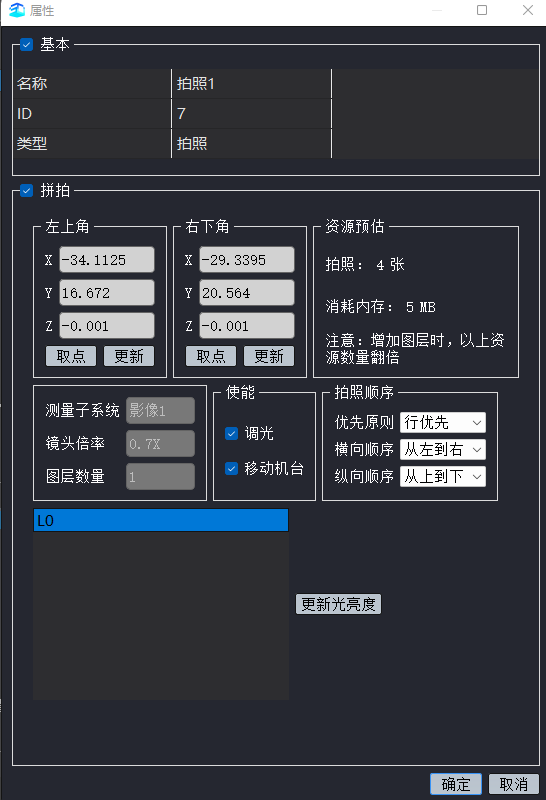
คลิกปุ่ม "ปักหมุด  ปุ่ม "การวัด" เพื่อเปิดอินเทอร์เฟซการตั้งค่าการวัดดังที่แสดงด้านล่าง:
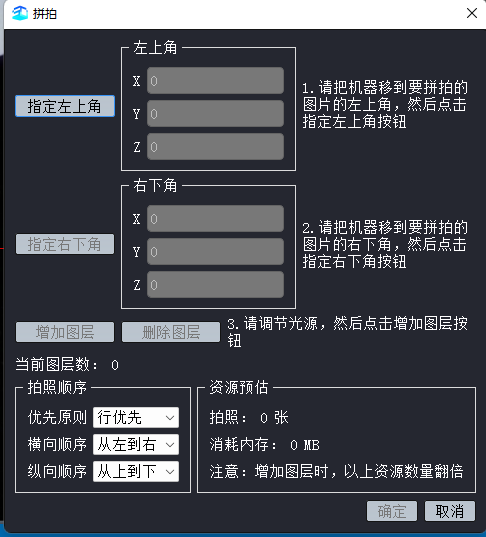
ย้ายเครื่องจักรไปที่มุมซ้ายบนของชิ้นงานที่ต้องการการวัดการประกอบ คลิกปุ่มที่กำหนดที่นั่น และกำหนดตำแหน่งเริ่มต้นสำหรับการประกอบ
จากนั้นย้ายเครื่องไปที่มุมขวาล่างของชิ้นงาน คลิกปุ่มที่กำหนดที่นั่น และกำหนดตำแหน่งสิ้นสุดของชิ้นงาน
หลังจากปรับความสว่างของแหล่งกำเนิดแสงแล้ว ให้คลิกปุ่มเพิ่มเลเยอร์ ตั้งค่าลำดับการถ่ายภาพ จากนั้นคลิกตกลง ซอฟต์แวร์จะเริ่มสร้างภาพ
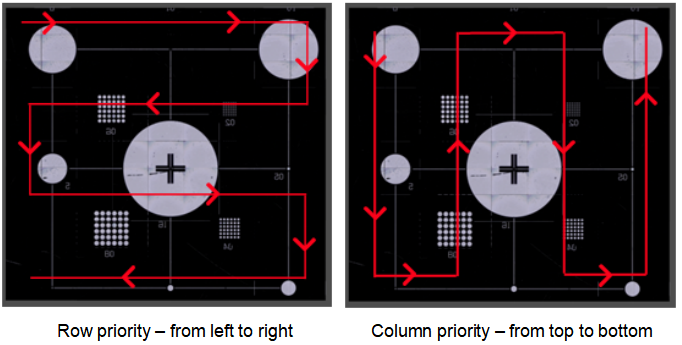
ลำดับการถ่ายภาพ: ภารกิจหลักคือการวางแผนเส้นทางการถ่ายภาพสำหรับการถ่ายภาพคอมโพสิต ตัวอย่างเช่น สำหรับจอแสดงผลสี่เหลี่ยมขนาด 40 นิ้ว ให้จับเฉพาะขอบของผลิตภัณฑ์ พื้นที่ส่วนกลางที่ไม่มีขนาดการวัดไม่จำเป็นต้องมีการถ่ายภาพคอมโพสิต ซอฟต์แวร์จะต้องจับภาพในสี่ภูมิภาค ดังนั้นจึงต้องวางแผนเส้นทางอย่างรอบคอบเพื่อหลีกเลี่ยงเส้นทางที่ไม่จำเป็นและปรับปรุงประสิทธิภาพ
หลักการลำดับความสำคัญ: ตั้งค่าว่าเส้นทางเส้นขีดจะทำงานในแนวนอน (ลำดับความสำคัญของแถว) หรือแนวตั้ง (ลำดับความสำคัญของคอลัมน์)
ลำดับแนวนอน: เมื่อประกอบในแนวนอนควรเริ่มจากซ้ายไปขวาหรือจากขวาไปซ้าย?
ลำดับแนวตั้ง: เมื่อประกอบในแนวตั้งควรเริ่มจากบนลงล่างหรือจากล่างขึ้นบน?
หลังจากเสร็จสิ้นการวัดการเย็บ ขั้นตอนมาตรฐานจะเกี่ยวข้องกับการตั้งค่าพิกัดและการตั้งโปรแกรมเพื่อให้การวัดเสร็จสิ้น ที่นี่ เราจะแนะนำวิธีการอื่น นั่นคือการสร้างเทมเพลต ภาพด้านล่างแสดงผลการวัดการเย็บ:
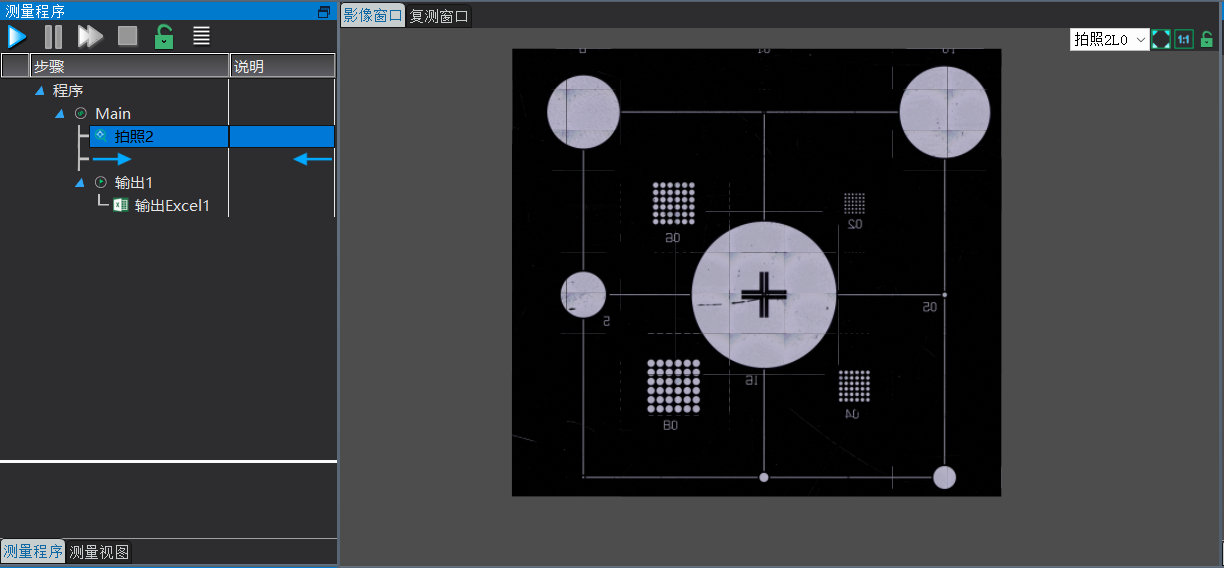
จากนั้นสร้างการวัดเทมเพลตทันที:
คลิกสร้างเทมเพลต การวัดเพื่อเปิดหน้าต่างต่อไปนี้:
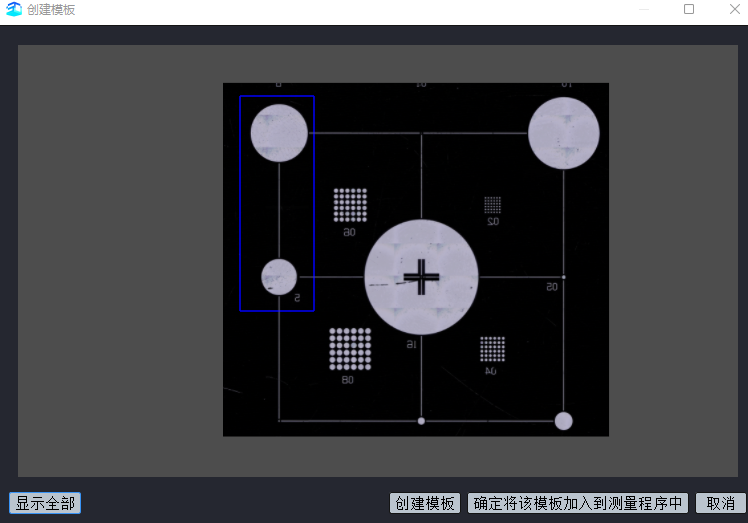
เลือกวงกลมมุมซ้ายบน (หมายเหตุ: เมื่อสร้างเทมเพลต ให้เลือกคุณสมบัติเฉพาะของผลิตภัณฑ์) คลิกสร้างเทมเพลต และเพิ่มลงในโปรแกรมการวัด จากนั้นจับขอบเพื่อสร้างพิกัด แยกองค์ประกอบทั้งหมด คำนวณระยะทาง จัดการพิกัดความเผื่อ และส่งออกข้อมูล สุดท้ายให้บันทึกโปรแกรมเพื่อการเขียนโปรแกรมให้เสร็จสิ้น
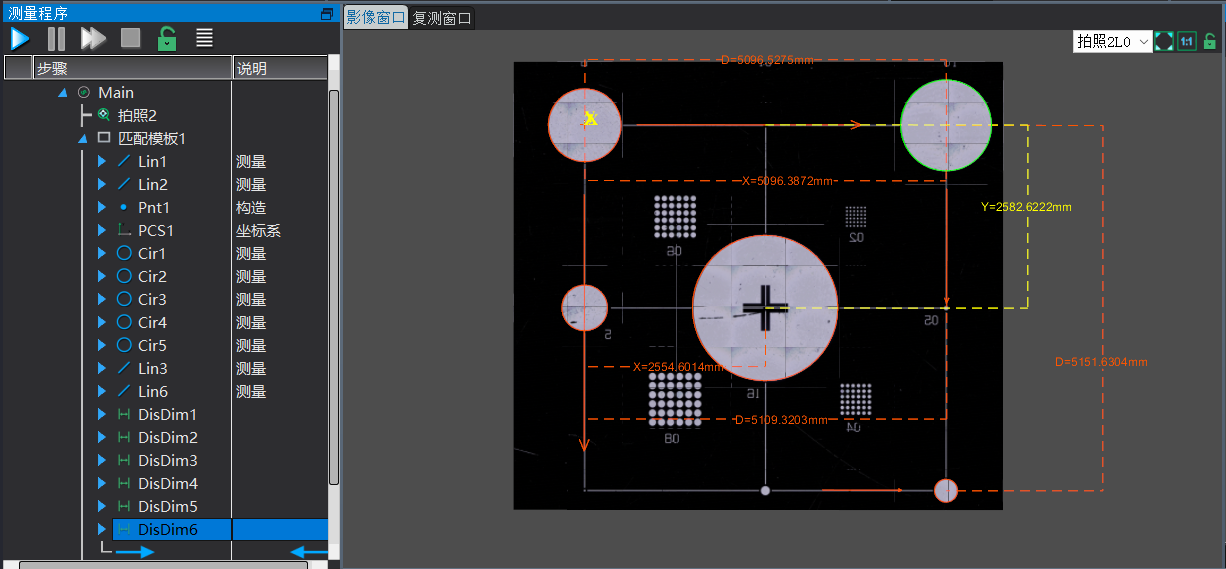
เนื่องจากมีการสร้างเทมเพลตที่นี่ สินค้าจึงมีการวางแนวที่ไม่ตรงเล็กน้อย หลังจากประกอบกลับเข้าไปใหม่ เพียงตรวจสอบให้แน่ใจว่าคุณลักษณะทั้งหมดของเทมเพลตได้รับการบันทึกลงในรูปภาพ แล้วซอฟต์แวร์จะทำการวัดให้เสร็จสมบูรณ์
ด้วยเลนส์มุมกว้าง ประสิทธิภาพการวัดได้รับการปรับปรุงอย่างมีนัยสำคัญสำหรับผลิตภัณฑ์ในบางอุตสาหกรรม (เช่น การผลิตไดคัทหรือการผลิตแผงวงจร) โดยพื้นฐานแล้ว หลังจากที่จับภาพแล้ว การวัดขนาดทั้งหมดก็สามารถเสร็จสิ้นได้ ตัวอย่างเช่น การใช้เลนส์มุมกว้าง 80×60 มม. เพื่อวัดผลิตภัณฑ์ขนาด 400×300 มม. ตามทฤษฎีแล้ว ต้องใช้ภาพถ่ายเพียง 25 ภาพเท่านั้นจึงจะครอบคลุมทั้งผลิตภัณฑ์ได้ ที่อัตราการวัดหนึ่งภาพต่อวินาที กระบวนการวัดทั้งหมดจะใช้เวลาประมาณ 25–28 วินาที เมื่อเปรียบเทียบกับวิธีการแบบดั้งเดิม วิธีการนี้ทำให้ประสิทธิภาพการวัดเพิ่มขึ้นอย่างน้อยห้าเท่า
ประเด็นสำคัญสำหรับการวัดการต่อภาพ: หลีกเลี่ยงการปรับขนาดเฟรมที่จับภาพมากเกินไป เนื่องจากภาพที่ได้อาจมีพิกเซลหลายร้อยล้านพิกเซล การขยายเฟรมจะขยายพื้นที่ค้นหาการตรวจจับขอบ ซึ่งจะช่วยยืดเวลาการค้นหาขอบเขตของซอฟต์แวร์ ด้วยเหตุนี้ กระบวนการวัดตั้งแต่การจับภาพไปจนถึงเอาต์พุตข้อมูล อาจใช้เวลานานอย่างมาก ส่งผลให้ประสิทธิภาพการวัดลดลง
ก่อนเย็บ ให้กำหนดค่า ค่าเผื่อการกระจัดระหว่างภาพในการตั้งค่าระบบ—โดยเฉพาะจำนวนมิลลิเมตรที่ด้านหลังของภาพถ่ายแรกซ้อนทับกับด้านหน้าของภาพถ่ายที่สอง (ค่าเผื่อควรเท่ากับข้อผิดพลาดความแม่นยำในการวางตำแหน่งของเครื่องบวกกับค่าการปรับเทียบพิกเซล การปรับเปลี่ยนสามารถทำได้ตามการวัดจริง เนื่องจากการทับซ้อนที่มากเกินไปอาจทำให้ภาพไม่ต่อเนื่อง) ดังที่แสดงด้านล่าง:
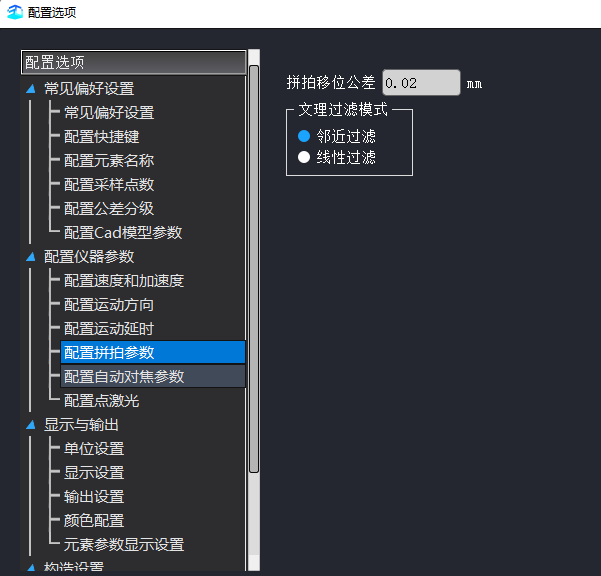
การกรองใกล้เคียง: เมื่อภาพที่แสดงบนหน้าจอถูกขยาย เส้นตารางพิกเซลจะปรากฏขึ้น เมื่อขยายภาพจะมีขอบหยัก
การกรองเชิงเส้น: เมื่อภาพที่แสดงถูกขยาย จะไม่เกิดเส้นตารางพิกเซล เมื่อซูมเข้า ขอบจะดูเรียบเนียนขึ้น
หลังจากแก้ไขโปรแกรมแล้ว คุณยังสามารถแก้ไขตำแหน่งการเย็บได้อีกด้วย คลิกขวาที่จุดคำสั่งการถ่ายภาพในรายการองค์ประกอบ และเลือกคุณสมบัติ เพื่อเปิดกล่องโต้ตอบ (ดังที่แสดงด้านล่าง) ซึ่งคุณสามารถอัปเดตพิกัดการเย็บ ความสว่างของแหล่งกำเนิดแสง และลำดับการถ่ายภาพได้